Pęknięty zderzak, obudowa maszyny albo zbiornik z tworzywa nie zawsze muszą trafić do kosza. Spawanie plastiku pozwala naprawiać i łączyć elementy z tworzyw termoplastycznych, ale trwałość połączenia zależy przede wszystkim od rozpoznania materiału, dobrania spoiwa i kontroli temperatury. Poniżej pokazuję, jakie metody i urządzenia sprawdzają się najlepiej, jak wygląda prawidłowa naprawa oraz gdzie początkujący najczęściej popełniają błędy.
Trwała spoina zależy bardziej od przygotowania niż od samej temperatury
- Najpierw rozpoznaj tworzywo, ponieważ PE, PP, PVC i ABS wymagają innych parametrów oraz spoiw.
- Pręt spawalniczy powinien być zgodny z materiałem bazowym, najlepiej pod względem rodzaju polimeru i odmiany tworzywa.
- Najbardziej uniwersalna metoda warsztatowa wykorzystuje gorące powietrze i ręczne prowadzenie spoiwa.
- Temperatura około 300-350°C jest typowa dla wielu tworzyw, ale ustawienie trzeba dopasować do konkretnego materiału i urządzenia.
- Wentylacja, okulary i rękawice termiczne są niezbędne, szczególnie przy pracy z PVC i nieznanym tworzywem.
Co można skutecznie łączyć, a czego lepiej nie podgrzewać
Łączenie przez podgrzewanie dotyczy przede wszystkim tworzyw termoplastycznych. To materiały, które miękną pod wpływem temperatury, a po schłodzeniu ponownie twardnieją. Do grupy tej należą między innymi polietylen PE, polipropylen PP, PVC, ABS, poliwęglan PC, poliamid PA i PVDF.
Inaczej zachowują się tworzywa termoutwardzalne, takie jak wiele żywic epoksydowych, bakelit czy część laminatów. Po utwardzeniu nie można ich ponownie stopić bez degradacji. W takim przypadku lepszym rozwiązaniem bywa klejenie, skręcanie albo wykonanie nowego elementu.
Jak rozpoznać materiał
Najpewniejszym źródłem informacji jest oznaczenie na detalu, na przykład >PP<, >PE-HD<, >ABS< lub >PVC<. Symbole często znajdują się od spodu zderzaka, na obudowie, zbiorniku albo rurze. Sam kolor nie wystarcza, ponieważ identyczny odcień może mieć kilka różnych tworzyw.
Jeżeli oznaczenia brakuje, można wykonać próbę na niewidocznym fragmencie, ale traktuję ją wyłącznie jako wskazówkę. Zapach, sposób topienia i wygląd spoiny nie zastępują identyfikacji materiału, szczególnie przy elementach pracujących pod ciśnieniem lub obciążeniem.
Orientacyjne ustawienia dla popularnych tworzyw
| Materiał | Typowa temperatura gorącego powietrza | Przykładowe zastosowanie |
|---|---|---|
| PE-HD | 300-320°C | Zbiorniki, pojemniki, rury, skrzynki |
| PP | 300-315°C | Zderzaki, obudowy, elementy techniczne |
| PVC-U | 330-350°C | Rury, kanały, osłony |
| ABS | około 350°C | Obudowy, elementy wyposażenia, części motoryzacyjne |
| PC | około 350°C | Osłony, klosze, elementy konstrukcyjne |
| PA | około 400°C | Elementy odporne na ścieranie i obciążenia |
Podane wartości są punktem wyjścia dla gorącego powietrza, a nie sztywną receptą. Liczy się także przepływ powietrza, grubość elementu, temperatura otoczenia i prędkość prowadzenia spoiwa. Zbyt niska temperatura daje słabe zespolenie, natomiast przegrzanie powoduje zwęglenie, pęcherze i utratę właściwości materiału.
Metody łączenia tworzyw i ich praktyczne zastosowania
Nie istnieje jedna metoda dobra dla każdego detalu. W warsztacie najczęściej korzystam z gorącego powietrza, ale przy rurach, grubych płytach i produkcji seryjnej lepsze mogą być zupełnie inne rozwiązania.
| Metoda | Kiedy ma sens | Najważniejsze ograniczenie |
|---|---|---|
| Ręczne spawanie gorącym powietrzem | Naprawy, krótkie spoiny, elementy o skomplikowanym kształcie | Wymaga wyczucia temperatury i prędkości |
| Spawanie zgrzewarką do rur | Rury i kształtki PP-R, PE lub PVDF | Dotyczy określonych średnic i geometrii |
| Zgrzewanie doczołowe | Rurociągi i płyty z PE, PP oraz PVDF | Potrzebuje stabilnej ramy, osiowania i kontroli docisku |
| Spawanie ekstruzyjne | Grube płyty, zbiorniki, duże konstrukcje | Sprzęt jest droższy i wymaga większych umiejętności |
| Zgrzewanie ultradźwiękowe lub płytą grzewczą | Produkcja seryjna, powtarzalne detale | Mało opłacalne przy pojedynczej naprawie |
Ręczne spawanie gorącym powietrzem
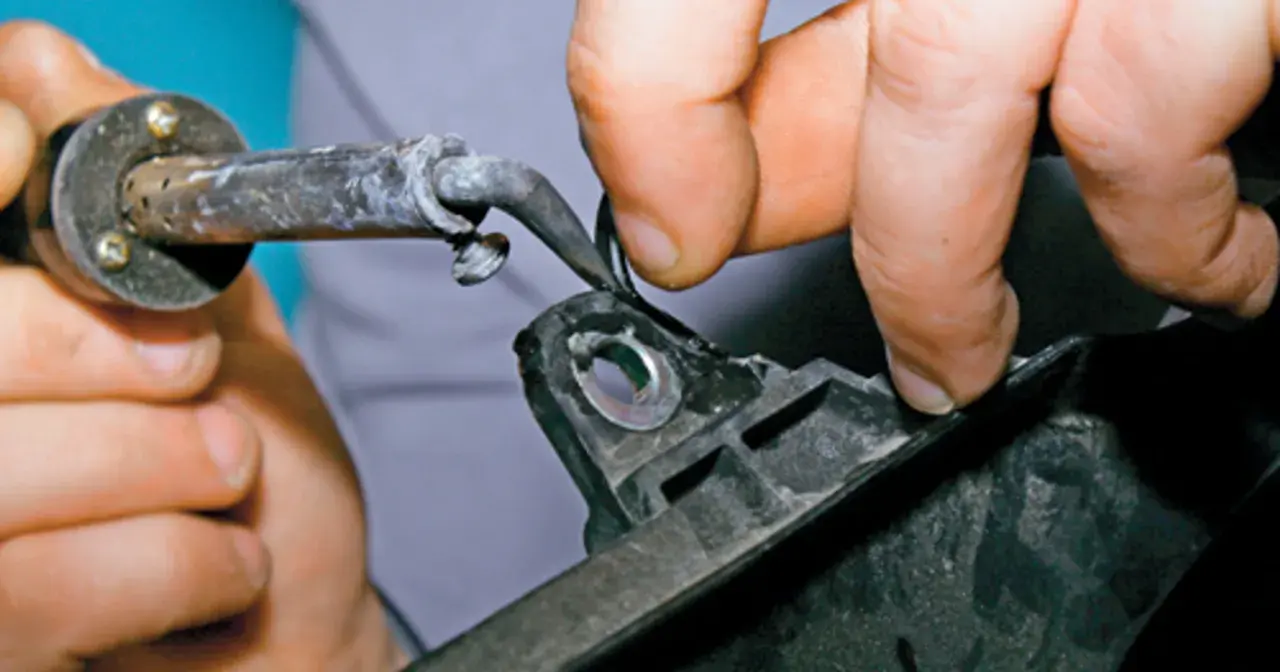
To najbardziej elastyczne rozwiązanie do warsztatu. Dysza podgrzewa krawędzie łączonych elementów i pręt spawalniczy, a operator prowadzi spoiwo wzdłuż przygotowanego rowka. Metoda sprawdza się przy zderzakach, obudowach, osłonach i niewielkich zbiornikach.
Spawanie ekstruzyjne
W ekstruderze tworzywo w postaci granulatu lub odpowiedniego drutu jest uplastyczniane wewnątrz urządzenia i podawane pod ciśnieniem w miejsce łączenia. Takie rozwiązanie daje dużą wydajność oraz grubszą spoinę, dlatego wybiera się je przy budowie zbiorników, wanien technologicznych i instalacji przemysłowych.
Przeczytaj również: ON/OFF - Co to znaczy? Nie zawsze brak zasilania!
Zgrzewanie rur
Przy rurach nie należy zastępować właściwej zgrzewarki opalarką. Zgrzewanie doczołowe lub elektrooporowe wymaga prostopadłego cięcia, osiowania, określonego czasu nagrzewania i kontrolowanego docisku. W instalacji ciśnieniowej przypadkowa metoda może doprowadzić do nieszczelności, której nie widać od razu.
Jakie urządzenia i akcesoria są naprawdę potrzebne
Do okazjonalnych napraw wystarczy spawarka do tworzyw z regulacją temperatury, odpowiednią dyszą i zestawem prętów. Najpraktyczniejsze modele mają moc około 1000-1600 W, stabilizację temperatury oraz możliwość regulacji przepływu powietrza.
- Dysza szybkiego spawania ułatwia prowadzenie pręta i przyspiesza pracę na prostych odcinkach.
- Dysza punktowa lub szeroka pomaga przy podgrzewaniu większej powierzchni i naprawie cienkich elementów.
- Pręty spawalnicze trzeba dobierać do tworzywa bazowego, a nie tylko do koloru naprawianej części.
- Skrobak, nóż i frez służą do przygotowania rowka oraz usunięcia osłabionego materiału.
- Środki odtłuszczające usuwają olej i zabrudzenia, które mogą osłabić połączenie.
- Termometr bezkontaktowy jest pomocny przy kontroli ustawień, choć nie zawsze pokazuje dokładną temperaturę samej spoiny.
W przypadku zderzaków przydaje się także zszywarka do tworzyw. Metalowe zszywki mogą ustabilizować duże pęknięcie od tylnej strony, ale traktuję je jako wzmocnienie pomocnicze, a nie zamiennik prawidłowego zespolenia krawędzi.
Najczęstszy błąd zakupowy polega na wyborze urządzenia wyłącznie według maksymalnej temperatury. Znacznie ważniejsza jest stabilność grzania i możliwość dobrania przepływu powietrza. Tania opalarka bez kontroli parametrów może rozmiękczyć detal obok spoiny, zanim właściwy materiał zacznie się prawidłowo łączyć.
Proces naprawy krok po kroku
Dobra spoina zaczyna się jeszcze przed uruchomieniem urządzenia. Powierzchnia musi być czysta, sucha i pozbawiona luźnych fragmentów. Na tym etapie nie próbuję przykrywać brudu kolejną warstwą tworzywa, bo taka naprawa zwykle szybko pęka.
- Zidentyfikuj tworzywo i przygotuj pręt z tego samego lub kompatybilnego materiału.
- Umyj i odtłuść element, a potem dokładnie go wysusz.
- Rozwierć końce pęknięcia małym wiertłem, jeśli istnieje ryzyko dalszego rozchodzenia się rysy.
- Wykonaj rowek w kształcie litery V, który zwiększy powierzchnię połączenia i pozwoli wprowadzić spoiwo głębiej.
- Ustaw temperaturę oraz przepływ powietrza zgodnie z materiałem i wykonaj próbę na odciętym kawałku pręta.
- Podgrzej równocześnie materiał bazowy i spoiwo, nie kierując gorącego powietrza długo w jeden punkt.
- Prowadź pręt ze stałą prędkością, utrzymując równomierny nacisk. Spoiwo powinno się rozpływać, ale nie przypalać.
- Pozostaw element do naturalnego ostygnięcia. Schładzanie wodą może wywołać naprężenia i osłabić połączenie.
- Wyrównaj spoinę dopiero po wystygnięciu, używając noża, frezu lub papieru ściernego.
Przy długich spoinach lepiej wykonać kilka krótkich odcinków niż próbować prowadzić jeden nieprzerwany pas. Obserwuję wtedy, czy materiał bazowy mięknie równomiernie i czy nie pojawiają się pęcherze, sadza albo matowe, kruche fragmenty.
Jeżeli po ostygnięciu spoina odchodzi płatami, przyczyną zwykle jest zanieczyszczenie, niezgodne spoiwo albo zbyt małe uplastycznienie krawędzi. Sama gruba warstwa tworzywa nie naprawi źle przygotowanego podłoża.
Najczęstsze błędy i zasady bezpieczeństwa
Nie używam otwartego płomienia do napraw tworzyw. Płomień ogrzewa powierzchnię nierównomiernie, łatwo ją zwęgla i może zapalić element lub pobliskie materiały. Znacznie bezpieczniejsza jest spawarka z regulowanym gorącym powietrzem.
Podczas pracy potrzebne są okulary ochronne, rękawice termiczne i skuteczna wentylacja. Przy PVC oraz nieznanym tworzywie trzeba zachować szczególną ostrożność, ponieważ przegrzewanie może powodować powstawanie drażniących lub szkodliwych produktów rozkładu. Nie podgrzewam materiału, którego składu nie potrafię ustalić.
- Za wysoka temperatura powoduje przypalenie, przebarwienia i kruchość spoiny.
- Za szybkie prowadzenie narzędzia nie pozwala na właściwe połączenie krawędzi.
- Za wolna praca przegrzewa detal i może doprowadzić do jego odkształcenia.
- Niewłaściwy pręt może wyglądać dobrze, ale odspoi się przy pierwszym ugięciu.
- Brak rowka lub fazowania ogranicza powierzchnię zespolenia i zmniejsza wytrzymałość.
- Testowanie tylko wyglądu nie wystarcza przy elementach odpowiedzialnych za bezpieczeństwo.
Po naprawie sprawdzam spoistą część mechanicznie, ale zakres testu zależy od zastosowania. Obudowę można lekko ugiąć, natomiast zbiornik powinien przejść próbę szczelności, a element konstrukcyjny wymaga oceny osoby znającej obciążenia i rodzaj tworzywa. Naprawa wizualnie estetyczna nie zawsze jest naprawą bezpieczną.
Jak ocenić, czy naprawa ma sens
Najłatwiej osiągnąć dobry rezultat przy pęknięciach, rozdarciach i ubytkach w elementach z PE, PP, PVC lub ABS. Trudniej naprawia się części mocno zdeformowane, wielokrotnie przegrzane albo wykonane z mieszaniny tworzyw i wypełniaczy.
Przed pracą oceniam trzy rzeczy: rodzaj materiału, grubość ścianki oraz funkcję elementu. Zderzak czy osłona mogą tolerować miejscową naprawę, ale przewód hamulcowy, zbiornik pod ciśnieniem lub część mająca wpływ na bezpieczeństwo nie powinny być naprawiane metodą prób i błędów.
Jeżeli tworzywo jest bardzo cienkie, sama spoina może wypaczyć detal. W takiej sytuacji lepiej ograniczyć ilość ciepła, zastosować krótsze odcinki i odczekać między kolejnymi przejściami. Przy grubych płytach zwykle potrzebne jest przygotowanie krawędzi, podgrzewanie wstępne albo spawanie ekstruzyjne.
Najlepszy efekt daje zgodność materiału, nie nadmiar ciepła
W praktyce najwięcej trwałości daje prosta zasada: ten sam materiał, czyste powierzchnie, stabilna temperatura i spokojne prowadzenie spoiwa. Mocniejsza spawarka nie zastąpi prawidłowego przygotowania, a grubsza warstwa tworzywa nie naprawi źle dobranego pręta.
Do pojedynczej naprawy warto zacząć od próby na odpadowym kawałku tego samego tworzywa. Jeśli spoina po ostygnięciu jest jednolita, nie kruszy się i wymaga wyraźnej siły do rozerwania, można przejść do właściwego elementu. Taka krótka próba często oszczędza detal, czas i koszt kolejnej naprawy.