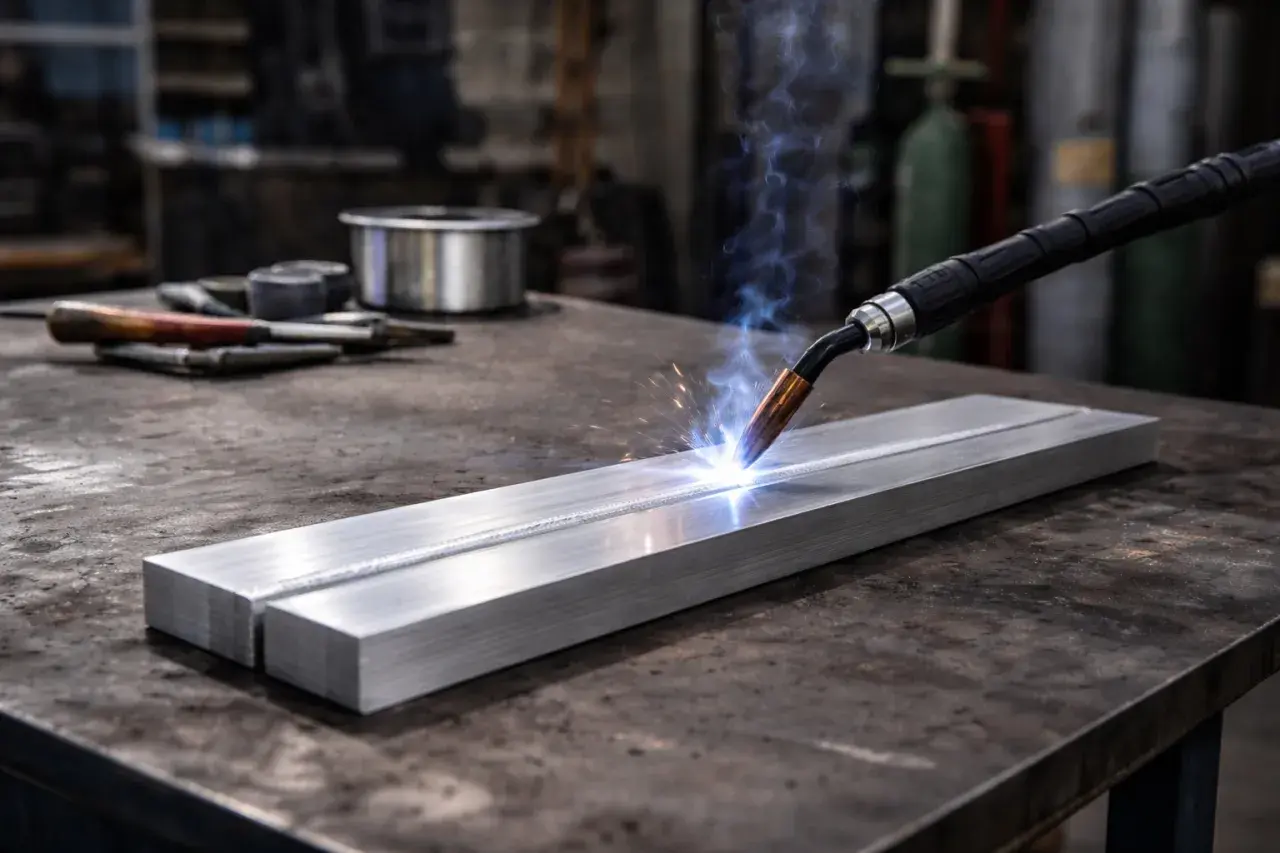
Wystarczy chwila nieuwagi, żeby cienka blacha aluminiowa została przepalona, a na grubszej powierzchni pojawiła się porowata, słaba spoina. Dobre spawanie aluminium wymaga więc nie tylko odpowiedniej spawarki, lecz także właściwego oczyszczenia materiału, dobrania gazu, drutu i parametrów do konkretnego stopu. Poniżej pokazuję, jak podejść do tego procesu w warsztacie, kiedy wybrać TIG lub MIG, a kiedy rozsądniejsze będzie lutowanie.
Najważniejsze decyzje zapadają jeszcze przed zajarzeniem łuku
- Metoda powinna wynikać z grubości elementu, wymaganej estetyki i tempa pracy.
- Warstwa tlenku topi się znacznie wyżej niż aluminium, dlatego oczyszczenie powierzchni ma ogromne znaczenie.
- Do TIG i MIG najczęściej stosuje się czysty argon, a przy masywnych elementach czasem mieszankę argonu z helem.
- Miękki drut aluminiowy wymaga stabilnego podawania, najlepiej przez spool gun albo układ push-pull.
- Porowatość zwykle oznacza problem z czystością, wilgocią lub osłoną gazową, a nie „trudny materiał”.
Dlaczego aluminium wymaga innego podejścia niż stal
Aluminium dobrze przewodzi ciepło, szybko się nagrzewa i łatwo odkształca. Jednocześnie jego powierzchnię pokrywa tlenek aluminium, którego temperatura topnienia wynosi około 2050°C, podczas gdy samo aluminium topi się w przybliżeniu przy 660°C. Jeśli tlenek pozostanie na krawędziach, łuk może ślizgać się po powierzchni zamiast prawidłowo utworzyć jeziorko spawalnicze.
To właśnie dlatego cienki element potrafi nagle się przepalić. Operator zwiększa prąd, aby przebić warstwę tlenku, a chwilę później nadmiar ciepła niszczy materiał. Ja zawsze traktuję kontrolę energii cieplnej jako równie ważną jak sam wybór urządzenia.
Nie każdy stop nadaje się do takiej samej naprawy
Popularne stopy konstrukcyjne, takie jak serie 5xxx i 6xxx, zwykle spawa się stosunkowo dobrze, choć dobór drutu zależy od stopu bazowego i wymagań dotyczących wytrzymałości. Stopy 2xxx i 7xxx mogą być podatne na pękanie, a część materiałów umacnianych wydzieleniowo traci część parametrów w strefie wpływu ciepła.
Jeżeli element pracuje pod dużym obciążeniem, ma oznaczenie nieznanego stopu albo pochodzi z konstrukcji lotniczej, hydraulicznej czy transportowej, nie zaczynałbym od przypadkowej naprawy. Najpierw trzeba ustalić gatunek materiału i wymagania dla złącza. W konstrukcjach odpowiedzialnych sama ładna spoina nie jest dowodem bezpiecznego połączenia.
Jak dobrać metodę do grubości i zastosowania
Najczęściej wybiera się TIG AC albo MIG. Obie metody pozwalają uzyskać dobre połączenie, ale służą nieco innym celom. TIG daje większą kontrolę nad jeziorkiem, natomiast MIG pozwala pracować szybciej i lepiej sprawdza się przy dłuższych spoinach.
| Metoda | Najlepsze zastosowanie | Mocne strony | Ograniczenia |
|---|---|---|---|
| TIG AC | Cienkie blachy, detale, widoczne spoiny | Precyzja, estetyka, dobra kontrola dodatku | Wolniejsze spawanie, większe wymagania wobec operatora |
| MIG | Grubsze elementy, długie spoiny, produkcja | Wysoka wydajność i łatwiejsze utrzymanie tempa | Trudniejsze podawanie miękkiego drutu, większa skłonność do przegrzewania |
| Lutowanie miękkie | Drobne naprawy i połączenia o małych obciążeniach | Niska temperatura procesu, małe ryzyko przepalenia | Ograniczona wytrzymałość i odporność cieplna |
| Lutowanie twarde | Mniejsze odkształcenia niż przy spawaniu | Wymaga odpowiedniego lutu, topnika i kontroli temperatury |
Do TIG potrzebna jest spawarka z prądem przemiennym AC. Prąd stały DC nie zapewni tak skutecznego usuwania tlenków z powierzchni. W trybie AC urządzenie dzieli cykl na część odpowiedzialną za czyszczenie i część dostarczającą ciepło do materiału. W wielu nowoczesnych źródłach można regulować proporcję tych faz.
W MIG sprawdza się czysty argon, zwykle o przepływie około 10-14 l/min, choć dokładną wartość trzeba dopasować do dyszy, pozycji i warunków w warsztacie. Przy grubych, mocno odprowadzających ciepło elementach można spotkać mieszanki argonu z helem, ale są droższe i nie dają automatycznie lepszej spoiny.
Przygotowanie materiału i osprzętu decyduje o jakości
Przed spawaniem usuwam olej, smar, wilgoć, farbę i zabrudzenia. Najpierw odtłuszczam powierzchnię odpowiednim środkiem, a dopiero później zdejmuję tlenek nierdzewną szczotką przeznaczoną wyłącznie do aluminium. Szczotka używana wcześniej do stali może wprowadzić cząstki żelaza i zanieczyścić krawędź.
Nie wystarczy oczyścić elementu rano, jeśli przez kilka godzin leży w zakurzonym lub wilgotnym miejscu. Przed samym zajarzeniem łuku sprawdzam krawędzie jeszcze raz. Tlenek może zatrzymywać wilgoć, a ta sprzyja powstawaniu porów w spoinie.
Konfiguracja TIG
- ustawiam prąd AC i zaczynam od ustawień producenta dla danego materiału,
- dobieram elektrodę wolframową zgodnie z instrukcją urządzenia,
- stosuję czysty argon i sprawdzam, czy przepływ nie jest zakłócany przez przeciąg,
- przygotowuję pręty dodatkowe dopasowane do stopu i przeznaczenia elementu,
- wykonuję próbę na kawałku tego samego materiału, zanim podejdę do właściwej części.
W regulacji balansu AC nie ma jednej wartości dobrej dla każdego przypadku. Jako punkt wyjścia można przyjąć około 65-80% czasu po stronie elektrody ujemnej, a potem obserwować szerokość strefy czyszczenia, stabilność łuku i wygląd elektrody. Jeśli pojawia się dużo zanieczyszczeń, najpierw poprawiam czyszczenie, zamiast bez końca zwiększać działanie czyszczące.
Konfiguracja MIG
Drut aluminiowy jest miękki, dlatego zwykły, długi przewód podawania często powoduje zacinanie i tak zwane birdnesting, czyli splątanie drutu przy podajniku. Pomaga uchwyt typu spool gun, układ push-pull, krótki przewód oraz odpowiednie rolki z rowkiem w kształcie U.
Warto dobrać końcówkę prądową zgodnie z zaleceniami producenta, ponieważ aluminium rozszerza się podczas nagrzewania. Ustawiam również właściwy docisk rolek. Zbyt mocny zgniata drut, a zbyt słaby powoduje poślizg i nierówne podawanie.
Jak prowadzić spoinę krok po kroku
Przy cienkiej blasze najpierw ustawiam elementy z możliwie małą szczeliną i mocuję je krótkimi sczepami. Aluminium szybko przewodzi ciepło, ale po nagrzaniu zaczyna zachowywać się zupełnie inaczej niż na początku pracy. Dlatego krótkie odcinki i naprzemienne rozłożenie ciepła często dają lepszy efekt niż jedna długa spoina.
- Oczyść i odtłuść obie krawędzie oraz strefę przylegającą.
- Sprawdź masę, przewody, dyszę, przepływ gazu i stan materiału dodatkowego.
- Wykonaj próbę na odpadowym kawałku tego samego stopu.
- Ustaw możliwie krótki łuk i prowadź palnik równomiernie, bez szerokiego wachlowania.
- W MIG prowadź uchwyt techniką pchania, zwykle pod kątem około 10-15°.
- Obserwuj jeziorko, a nie tylko końcówkę palnika. Gdy materiał się nagrzewa, często trzeba przyspieszyć ruch.
- Po zakończeniu utrzymaj osłonę gazową przez chwilę, aby ochronić gorący koniec spoiny i elektrodę.
Przy większych grubościach nie zawsze warto robić jedną bardzo szeroką spoinę. Kilka prostszych przejść może zmniejszyć ryzyko podtopień, zimnego zakucia i przepalenia. Przy elementach powyżej kilku milimetrów często potrzebne jest przygotowanie krawędzi, na przykład ukosowanie, ale jego dokładny kształt zależy od złącza i wymaganej głębokości wtopienia.
Drut 4043 bywa wybierany ze względu na dobrą płynność i mniejszą skłonność do pękania, natomiast 5356 może być potrzebny tam, gdzie ważniejsza jest wyższa wytrzymałość i odporność na korozję naprężeniową. Nie traktuję tych oznaczeń jako uniwersalnej recepty. Drut powinien wynikać z gatunku materiału, temperatury pracy i wymagań konstrukcji.
Najczęstsze problemy i ich rzeczywiste przyczyny
Porowata albo ciemna spoina
Pory powstają wtedy, gdy gaz zostaje uwięziony w krzepnącym jeziorku. Najczęściej winne są olej, wilgoć, zabrudzona szczotka albo nieszczelna osłona gazowa. Sprawdzam kolejno przygotowanie powierzchni, stan przewodów i reduktora, przepływ gazu oraz obecność przeciągu.
Przepalenie cienkiej blachy
Za duży dopływ ciepła, zbyt wolne prowadzenie lub zbyt duża szczelina szybko niszczą cienkie aluminium. Pomaga krótsza spoina, szybszy ruch, dobre sczepienie i rozłożenie pracy na kilka miejsc. Jeśli element nadal się topi, zmieniam technikę albo wybieram TIG z większą kontrolą zamiast uporczywie podnosić umiejętnościami parametry MIG.
Brak wtopienia i nierówna spoina
W tym przypadku przyczyną może być pozostawiony tlenek, zbyt mała energia łuku, niewłaściwy kąt palnika lub zabrudzony materiał dodatkowy. Sama większa moc nie rozwiązuje problemu. Najpierw poprawiam przygotowanie, skracam drogę drutu i wykonuję próbę na odpadowym elemencie.
Przeczytaj również: Migomat - co to jest i jak spawać? Pełny przewodnik!
Pęknięcia po ostygnięciu
Pękanie może wynikać z niewłaściwego drutu, złego dopasowania stopów, dużego skurczu albo zbyt sztywnego zamocowania elementów. Jeżeli pęknięcia pojawiają się mimo poprawnego czyszczenia i gazu, przerywam próby na gotowej konstrukcji. Potrzebna może być konsultacja technologiczna i procedura spawania dopasowana do konkretnego stopu.
Przy lutowaniu dochodzą inne zagrożenia. Topnik musi być dobrany do aluminium, a jego resztki trzeba dokładnie usunąć po pracy, ponieważ mogą przyspieszać korozję. Lutowanie może być dobrym rozwiązaniem dla lekkiej osłony lub drobnej naprawy, ale nie zastępuje spawania w złączu przenoszącym duże obciążenia.
Bezpieczeństwo w warsztacie ma tu szczególne znaczenie
Łuk odbija światło od jasnej powierzchni aluminium, dlatego przyłbica, rękawice i odzież trudnopalna muszą być dobrane tak samo starannie jak przy stali. Potrzebna jest sprawna wentylacja miejscowa, a głowy nie należy trzymać bezpośrednio nad jeziorkiem spawalniczym.
Przed pracą usuwam z otoczenia łatwopalne materiały, zabezpieczam butlę przed przewróceniem i sprawdzam przewody gazowe. Po zakończeniu kontroluję miejsce pracy pod kątem żarzących się drobin. Przy lutowaniu dodatkowo chronię sąsiednie elementy przed płomieniem i nie podgrzewam zamkniętych profili bez pewności, że nie ma w nich uwięzionego ciśnienia.
Jeżeli element ma znaczenie konstrukcyjne, jest częścią zbiornika, ramy, instalacji ciśnieniowej albo pojazdu, rozsądniej zlecić pracę osobie z odpowiednimi kwalifikacjami. Próba wykonana na odpadowym kawałku mówi dużo o ustawieniach, ale nie zastępuje oceny gotowego złącza.
Co sprawdzić przed oddaniem elementu do pracy
Przed uznaniem spoiny za gotową oglądam ją w dobrym świetle i szukam pęcherzy, podtopień, kraterów oraz miejsc bez ciągłości. Nie szlifuję od razu wszystkiego na gładko, bo usunięcie śladów może ukryć wadę zamiast ją naprawić.
Najlepszy efekt daje spokojna kolejność: rozpoznanie stopu, czyszczenie, próba na odpadowym materiale, dopiero potem właściwe złącze. W praktyce właśnie te czynności robią większą różnicę niż zakup kolejnej funkcji w spawarce. Gdy materiał jest czysty, osłona stabilna, a parametry dobrane do grubości, aluminium przestaje być loterią i staje się przewidywalnym materiałem warsztatowym.